 Bỏ qua nội dung chính Bỏ qua đến chân trang

Trong những năm gần đây, nhãn co tay áo đã tăng trưởng với tốc độ cao và đang trên đà phát triển trên toàn thế giới. Theo dự báo của AWA, thị trường nhãn ống co nhiệt toàn cầu sẽ tăng trưởng với tốc độ CAGR là 8% từ năm 2020 đến năm 2023 và nhu cầu về thị trường nhãn ống co nhiệt đạt 14,296 tỷ mét vuông vào năm 2023.
Nhu cầu thị trường về nhãn co nhiệt đã đạt mức tăng trưởng hai chữ số, chủ yếu là do nhãn co nhiệt có thể bao phủ toàn bộ chai, lon, lọ hoặc bất kỳ loại hộp đựng nào, cung cấp thiết kế nhãn 360° và cũng có thể được bổ sung thêm các quy trình trang trí hậu xử lý đa dạng, chẳng hạn như dập lá, phủ mờ, v.v. để có thiết kế đẹp mắt và hấp dẫn.
Một xu hướng nổi bật trong thị trường nhãn co là nhu cầu ngày càng tăng đối với các sản phẩm bền vững với môi trường và thân thiện với môi trường. Cũng đáng chú ý là ngày càng có nhiều công nghệ và quy trình in được kết hợp để cải thiện chất lượng và hiệu quả sản xuất nhãn co.

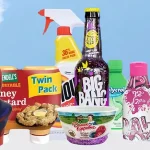
Lĩnh vực ứng dụng chính của nhãn co là ngành đồ uống. Ngoài ra, động lực tăng trưởng trong ngành thực phẩm, dược phẩm chức năng, bia và chăm sóc cá nhân cũng rất ấn tượng. Trong một số lĩnh vực tăng trưởng mới như ngành bia, tốc độ tăng trưởng của nhãn co thậm chí đã vượt quá 50%.
Khi ngày càng nhiều nhà sản xuất chuyển sang sử dụng nhãn co màng làm nhãn đóng gói cho sản phẩm của họ, nhưng một số trong số họ lại thiếu kiến thức về nhãn co màng, chẳng hạn như cách in nhãn co màng. Sau đây là phần giới thiệu đầy đủ về công nghệ in nhãn co màng, hy vọng giúp khách hàng đưa ra quyết định sáng suốt.
Phương pháp in nhãn co màng
Nhãn co nhiệt thường áp dụng công nghệ in mặt trái, các quy trình in chính bao gồm: in lõm, in flexo, in offset quay và in kỹ thuật số. Việc lựa chọn phương pháp in nhãn co nhiệt cần tham khảo các yêu cầu của khách hàng đối với sản phẩm nhãn co nhiệt cuối cùng, chẳng hạn như chất lượng in, vòng đời sản phẩm, mực in, hiệu ứng phủ, thời gian đưa ra thị trường, cũng như các yêu cầu về chi phí và môi trường.
In lõm – Phù hợp với số lượng lớn
In lõm là phương pháp phổ biến và được sử dụng rộng rãi nhất để in nhãn co nhiệt với số lượng lớn. Các tấm in lõm có độ chính xác cao và chất lượng in trên màng co cũng là tốt nhất trong tất cả các loại in. Mực gốc dung môi được sử dụng trong in lõm có lớp mực dày và có cảm giác ba chiều mạnh mẽ, tạo ra các lớp đồ họa phong phú sau khi in.

Và khả năng in của bản in lõm có thể đạt tới hàng triệu tờ. Đối với số lượng lớn, đây chắc chắn là phương pháp in hiệu quả nhất về mặt chi phí cho nhãn ống co. Do đó, in lõm phù hợp hơn với sản xuất số lượng lớn. Nhưng bản in lõm phức tạp, chu kỳ dài và chi phí cao. Và dễ gây ô nhiễm.
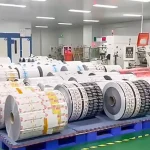
In lõm nhãn ống co chủ yếu áp dụng máy in ống đồng loại đơn vị. Ngày nay, các máy in gravura hầu như đều được trang bị hệ thống kiểm soát độ căng tự động và hệ thống kiểm soát vạch màu tự động, có thể tự động điều chỉnh độ căng ở vùng tháo cuộn, vùng in và vùng tua lại theo sai số đo được giữa các vạch vạch màu, để đảm bảo độ căng trong quá trình in không bị hỗn loạn và độ chính xác của vạch.
In Flexographic – Phương pháp thân thiện với môi trường
Với sự phát triển của công nghệ in flexo, ngày càng nhiều nhà sản xuất nhãn màng co lựa chọn thiết bị in flexo để xử lý các đơn hàng nhãn màng co trung bình và dài, đặc biệt là in flexo UV; và in flexo nước với quy mô nhỏ hơn.

In Flexo có màu sắc tươi sáng, độ dày và độ bóng cao giống với phương pháp in lõm, tương đương với in lõm. Hơn nữa, in flexo chủ yếu sử dụng mực gốc nước, có lợi hơn cho việc bảo vệ môi trường. Như chúng ta đã biết, công nghệ in flexo là công nghệ in thân thiện với môi trường nhất trong ngành dán nhãn. Do đó, đối với những người dùng có yêu cầu cao về môi trường, in flexo là phương pháp in phù hợp hơn để sản xuất nhãn co.
So với máy in flexo loại nhiều lớp và loại đơn, Máy in flexo loại CI phù hợp hơn với in nhãn co màng. Bởi vì trong quá trình in, mỗi nhóm màu chia sẻ một xi lanh in chung, vật liệu in và xi lanh in được gắn chặt, độ thay đổi độ căng nhỏ, do đó biến dạng kéo của vật liệu nhỏ và độ chính xác của thanh ghi cao. Kích thước điều chỉnh độ căng, được xác định bởi loại màng và độ bền kéo.
Ví dụ, nếu độ bền kéo của màng co yếu, dễ bị kéo giãn và biến dạng, độ căng phải nhỏ tương ứng; trong khi đối với màng co có độ bền kéo mạnh, độ căng có thể lớn hơn tương ứng. Vì màng co trong quá trình in dễ bị thay đổi độ căng, dẫn đến in chồng không được phép, vì vậy trong quá trình in flexo, chúng ta phải chú ý kiểm soát độ căng, để duy trì độ căng không ổn định và cân bằng.
In kỹ thuật số – MOQ thấp và yêu cầu số lượng nhỏ
Với những thay đổi ở nhiều thị trường và sự gia tăng của các doanh nghiệp nhỏ và siêu nhỏ, có nhiều nhu cầu mới về nhãn ống co, chẳng hạn như nhiều thiết kế cho nhiều SKU hoặc nhiều phiên bản, thiết kế nhãn đặc biệt cho sản phẩm mới hoặc thử nghiệm thị trường mới, nhiều thiết kế cá nhân hóa, rút ngắn thời gian giao hàng, v.v. Theo nhu cầu thị trường mới như vậy, những thiếu sót của in lõm khổ rộng truyền thống bắt đầu lộ diện.

Tính linh hoạt và giải pháp phong phú của in kỹ thuật số có thể bù đắp cho những thiếu sót của in lõm truyền thống. In kỹ thuật số nhãn co nhiệt ngày càng trở nên phổ biến và thị phần đang dần tăng lên. Khi sử dụng công nghệ in kỹ thuật số, cần lưu ý những điểm sau: Thứ nhất, độ bám dính của vật liệu với mực; Thứ hai, phương pháp đóng rắn và nhiệt độ làm việc của thiết bị. Đối với các phương pháp in khác nhau, vật liệu phải được xử lý trước và phủ lớp tiếp theo để có được kết quả in tương đối lý tưởng.
In kết hợp – Xu hướng mới cho sản xuất nhãn màng co
In kết hợp đang phát triển nhanh chóng trong những năm gần đây và được sử dụng rộng rãi trong lĩnh vực bao bì và nhãn hiệu cao cấp. Đây là sự kết hợp của in offset, in flexo, in lõm, in lưới và các phương pháp in khác nhau và các quy trình sau in, chẳng hạn như đánh vecni, bôi dầu, dập lá, cắt khuôn, cán màng, cắt tờ rơi và nhiều hơn nữa để hoàn thành quá trình xử lý các sản phẩm in trong một sản xuất trực tuyến duy nhất.
Cùng với sự tiến bộ của in kỹ thuật số, sự kết hợp của công nghệ in có thể được áp dụng theo các hình thức kết hợp mới, đặc biệt phù hợp với thị trường in ấn hiện nay để đáp ứng xu hướng tăng đơn hàng ngắn hạn, nhu cầu ngày càng tăng về hiệu ứng trang trí, chức năng chống hàng giả và tải thông tin của sản phẩm in, cũng như đa dạng hóa vật liệu in trong thiết kế in ấn và bao bì.
In kết hợp nhãn màng co, với quy trình in flexo làm thân chính, có thể kết hợp với in lụa, in offset, in letterpress, in kỹ thuật số, in chuyển lạnh, dập nóng, cán màng, gấp nếp, dập nổi, cắt và cắt khuôn, v.v. Nhãn màng co được xử lý bằng quy trình độc đáo này tinh tế hơn, làm cho hiệu ứng thị giác của bao bì cao cấp hơn.
Xử lý trước khi in nhãn màng co
Đối với nhãn ống co nhiệt, biến dạng co ngót là không thể tránh khỏi trong quá trình in, đôi khi còn nghiêm trọng hơn. Và biến dạng co ngót theo các hướng và vị trí khác nhau có thể khác nhau. Do đó, việc thiết kế đồ họa và lỗi biến dạng co rút mã vạch trước khi in là rất quan trọng.. Và đó cũng là sự khác biệt giữa việc sản xuất nhãn co và các nhãn nhạy áp suất khác. Sau đây là phần giới thiệu ngắn gọn về cách xử lý quy trình tiền in.
Xử lý trước khi ép màng co nhiệt
Về mặt lý thuyết, người ta tin rằng để có được khả năng in tốt trên màng nhựa, sức căng bề mặt của màng phải cao hơn mực. Đồng thời, bề mặt phải có độ nhám nhất định để hình thành khả năng hấp phụ. Màng nhựa, chẳng hạn như màng polyolefin PP, màng PE, là vật liệu polyme không phân cực và có tính ổn định hóa học. Vì vậy, sức căng bề mặt của nó nhỏ, thấp hơn sức căng của mực, do đó khả năng bám dính của mực kém.
Mặc dù sức căng bề mặt của một số màng co tương đương với sức căng của mực, hoặc thậm chí cao hơn, nhưng bề mặt của nó nhẵn, không có lỗ chân lông và mực không thể bám vào bề mặt của màng. Đồng thời, nhiều loại màng trong nhựa tổng hợp cũng được thêm vào chất mở, chất chống tĩnh điện, chất lão hóa, điều này cũng sẽ ảnh hưởng đến tính chất bề mặt của màng và làm giảm khả năng in của nó. Do đó, có một số vấn đề về tính phù hợp khi in trong hầu hết các màng co hiện tại.
Để cải thiện khả năng in của bề mặt màng co, cần phải xử lý trước bề mặt màng co có khả năng in kém để cải thiện sức căng bề mặt và khả năng hấp phụ bề mặt. Các phương pháp xử lý thường được sử dụng bao gồm xử lý bằng điện cực, xử lý plasma, xử lý hóa học, phương pháp xử lý lớp phủ, v.v.
Kích thước đồ họa của nhãn co
Việc xác định kích thước đồ họa trên nhãn ống co phải dựa trên độ dày của màng co, độ co theo chiều ngang và chiều dọc của màng, độ co cho phép theo mọi hướng sau khi đóng gói và sai số biến dạng cho phép sau khi đồ họa co lại và biến dạng để đảm bảo có thể khôi phục chính xác đồ họa sau khi co lại và biến dạng.
Thiết kế đồ họa của nhãn co
Thiết kế đồ họa của nhãn co cần phải xem xét hình dạng của hộp đựng. Các nhà thiết kế trong bộ phận tiền chế bản cần phải làm biến dạng một số phần nhất định của nhãn một cách chính xác và nếu có thể, không đặt hình ảnh chính ở những khu vực có độ co cao. Ngoài ra, cũng có thể làm việc với nhà sản xuất hộp đựng để hộp đựng có mật độ phù hợp để cung cấp độ co chính xác, cả ở những khu vực có kích thước nhỏ hơn và ở những khu vực có kích thước lớn hơn.
Nhà sản xuất in nhãn co nhiệt – Hengping Industry
Nhãn co màng do Hengping Industry cung cấp được áp dụng phương pháp in phù hợp nhất dựa trên yêu cầu thực tế của khách hàng và được làm bằng vật liệu màng co chất lượng cao, tỷ lệ co cao. Và quá trình sản xuất nhãn co màng của chúng tôi có thể kết hợp với công nghệ xử lý sau in mới nhất, giúp nhãn đóng gói của bạn nổi bật trên thị trường.
 Vietnamese
 English
 French
 German
 Spanish
 Portuguese
 Italian
 Dutch
 Turkish
 Russian
 Arabic
 Japanese
 Korean
 Thai
 Indonesian
